 Saltar al contingut

Estàs lluitant per convertir un disseny de joguina complex en un producte fabricable? Un petit defecte al vostre motlle pot provocar grans retards en la producció i riscos de seguretat. Vegem com les millors marques dominen l'emmotllament.
Aquestes marques de joguines de fama mundial dominen els seus motlles integrant profundament el disseny amb la fabricació. Utilitzen tècniques avançades com sobreemmotllament[^1] per seguretat, textura complexa per al realisme i modelat d'inserció per a productes multimaterial. El seu èxit prové de la selecció intel·ligent de materials i un enfocament implacable en el disseny per a la fabricació (DFM).

Paràgraf de transició:
Com a dissenyador i fabricant de motlles, he vist de primera mà el desafiament que pot ser la indústria de la joguina. Les exigències de seguretat, durabilitat i valor de joc són increïblement altes. No pots fer només una part que sembli bé; ha de suportar ser deixat caure, mastegat i estimat per un nen. Al llarg dels anys, he tingut l'oportunitat de treballar en motlles per a diversos productes de joguina, i he après moltes coses estudiant com ho fan els grans jugadors. No només venen joguines; venen productes dissenyats per experts. Aprofundim en les estratègies de modelatge específiques d'algunes d'aquestes marques de classe mundial.
Genera reclamacions
Tots els plàstics utilitzats en les joguines venudes a la UE han d'estar lliures de ftalats.És cert
El reglament REACH de la UE restringeix molt l'ús de determinats ftalats en joguines i articles de puericultura per problemes de salut.
Utilitzar un motlle d'una sola cavitat sempre és més barat que un motlle de diverses cavitats.Fals
Tot i que el cost inicial del motlle és més baix, un motlle de diverses cavitats produeix més peces per cicle, la qual cosa redueix dràsticament el cost per peça i el cost de fabricació global per a una producció de gran volum.
INICI DE BUCLE
Com garanteix Baby Einstein la seguretat a les seves joguines modelades?
Els pares es preocupen constantment per la seguretat de les joguines per als seus nadons i nens petits. Una vora afilada o una petita part que es trenca és un perill real. Els dissenys de Baby Einstein mostren com utilitzar l'emmotllament per crear seguretat des del principi.
Baby Einstein garanteix la seguretat utilitzant materials suaus i sense BPA com el TPE i la silicona als seus motlles. Els seus dissenys de motlles presenten cantonades grans i arrodonides per eliminar les vores afilades. També utilitzen el sobreemmotllament per unir de forma segura peces estructurals dures amb superfícies suaus i masticables sense adhesius.

Aprofundeix en el paràgraf:
Quan miro una joguina Baby Einstein, veig una classe magistral d'emmotllament per injecció de dos cops o sobreemmotllament. Aquest procés és clau per al seu èxit. En lloc d'enganxar una part tova a un marc dur, que pot fallar, modelen el material tou directament sobre el substrat dur. Això crea un enllaç químic permanent. Per a un dissenyador com Jacky, això significa planificar el motlle amb una precisió extrema. El primer tret crea el marc de plàstic dur (sovint ABS), i després el motlle gira o canvia de nucli per permetre que el segon tret de TPE suau s'injecti directament sobre ell. Això requereix una gestió acurada de les temperatures i les pressions per garantir una unió perfecta sense deformar la primera part. Recordo un projecte per a un sonall per a nadons on havíem de fer això. Aconseguir la ubicació correcta de la porta per al TPE era fonamental per evitar la delaminació.
Opcions de material per a la seguretat infantil
L'elecció del material no és negociable. Tot ha de ser no tòxic i durador.
| Característica | ABS (acrilonitril butadiè estirè) | TPE (elastòmer termoplàstic) |
|---|---|---|
| Rol | Marc estructural, components durs | Adherència suau, superfícies de dentició |
| Duresa | Alt (rígid) | Baix (suau, flexible) |
| Emmotllament | Emmotllament per injecció estàndard | Substrat de sobreemmotllament |
| Seguretat | Ha de ser una qualificació sense BPA | Naturalment sense BPA, suau |
Disseny de motlles per als usuaris més joves
Els motlles per a aquestes joguines estan dissenyats de manera defensiva. Cada racó ha de tenir un gran radi. Qualsevol forat ha de ser massa petit perquè un dit s'enganxi o prou gran per no ser un perill. Aquestes no són només directrius de disseny; són característiques de seguretat crítiques integrades a l'acer del propi motlle.
Genera reclamacions
El sobreemmotllament crea un enllaç químic permanent entre dos plàstics compatibles.És cert
Durant el sobreemmotllament, la calor del segon tir de plàstic fos fon parcialment la superfície de la primera part, creant un enllaç fort i fos a mesura que es refreda.
Tots els plàstics de tacte suau són segurs perquè els nadons els masteguin.Fals
No tots els TPE o plàstics tous són mèdics o de qualitat alimentària. El grau específic del material s'ha de certificar com a no tòxic i segur per al contacte oral.
INICI DE BUCLE
Quines tècniques d'emmotllament donen vida a les criatures de DinosArt?
Crear un dinosaure de joguina amb una textura de pell realista és un gran repte. Si els detalls són suaus o poc clars, el producte sembla barat i perd la seva màgia. L'èxit de DinosArt demostra com és d'avançat texturació del motlle[^2] pot destacar un producte.
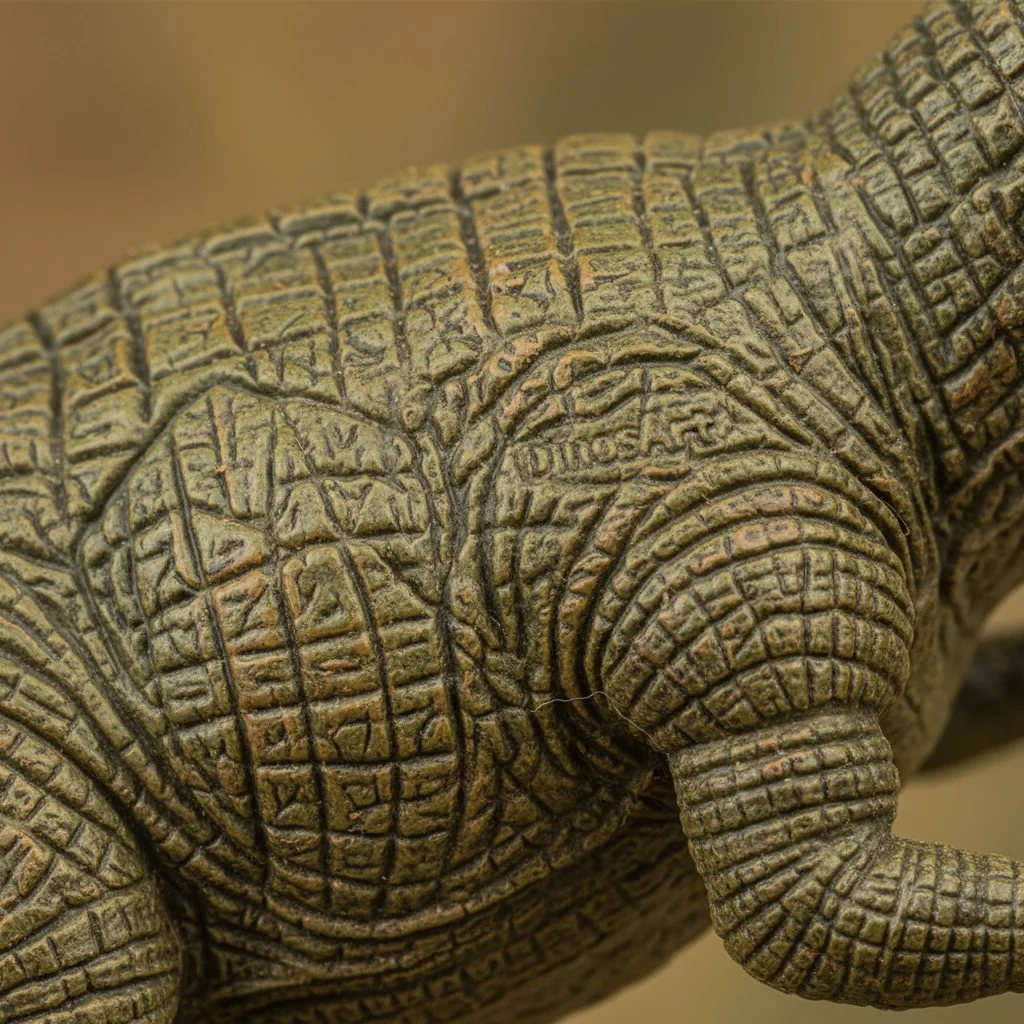
DinosArt aconsegueix el seu realisme a través de motlles molt detallats, sovint acabats amb mecanitzat de descàrrega elèctrica (EDM) o texturat làser. Aquestes tècniques creen microtextures per a les escates i la pell. L'ús d'un PVC o ABS lleugerament flexible permet que el plàstic capti tots els detalls mentre es manté durador.
Aprofundeix en el paràgraf:
El secret del realisme de DinosArt està en l'acabat superficial del motlle. Aquesta no és una textura senzilla de sorra. Utilitzen mètodes avançats per gravar patrons complexos i que no es repeteixen a la cavitat del motlle. He treballat tant amb gravat químic com amb EDM per a la textura. Pel tipus de detall que té DinosArt, EDM és una opció fantàstica. Un elèctrode, mecanitzat amb el negatiu de la textura, s'utilitza per cremar el patró a l'acer del motlle amb alta precisió. Això permet obtenir detalls profunds i nítids que semblen escales reals. Tanmateix, un motlle detallat no serveix de res si el plàstic no l'omple. Aquí és on flux de material[^3] esdevé crític. El dissenyador del motlle ha d'utilitzar un programari de simulació de flux per planificar perfectament les ubicacions de les portes i les ventilacions. En cas contrari, obteniu trampes d'aire i es perden els detalls. És un equilibri entre l'art de la textura i la ciència del flux de polímers.
Aconseguint l'hiperrealisme amb la textura del motlle
La textura adequada fa el producte. L'elecció del mètode depèn del detall desitjat, el pressupost i el material del motlle.
| Mètode de texturació | Nivell de detall | Cost | Millor per |
|---|---|---|---|
| Gravat químic | Mitjana | Mitjana | Textures generals de cuir o pedra |
| EDM (afonador) | Alt | Alt | Patrons geomètrics precisos i profunds |
| Texturització làser | Molt alt | Molt alt | Complex, orgànic, microtextures |
Flux de material per a detalls complexos
Per a una peça amb tants detalls, necessiteu un material amb excel·lents propietats de flux. Sovint s'escull un material com l'ABS o un grau específic de PVC. La velocitat i la pressió d'injecció s'ajusten a alta per forçar el material a entrar en cada petita escletxa del motlle abans que comenci a refredar-se.
Genera reclamacions
EDM només es pot utilitzar per crear superfícies llises i polides en un motlle.Fals
L'electroerosió es pot utilitzar per crear una àmplia gamma d'acabats superficials, des d'altament polits fins a textura profunda i complexa, depenent de la configuració de l'elèctrode i de la màquina.
Afegir més ventilacions a un motlle sempre millora la qualitat de les peces.És cert
La ventilació adequada és crucial per permetre que l'aire atrapat escapi de la cavitat del motlle. Una ventilació insuficient provoca trets curts, marques de cremades i detalls incomplets, de manera que afegir ventilacions en llocs estratègics gairebé sempre ajuda.
INICI DE BUCLE
Com combina Hape fusta i plàstic en els seus dissenys?
Combinar fusta i plàstic és una manera fantàstica de crear una sensació premium, però pot ser un mal de cap de fabricació. Si les peces no encaixen perfectament, el producte final és feble i té un aspecte dolent. Les joguines de Hape són una classe magistral en aquest muntatge híbrid.
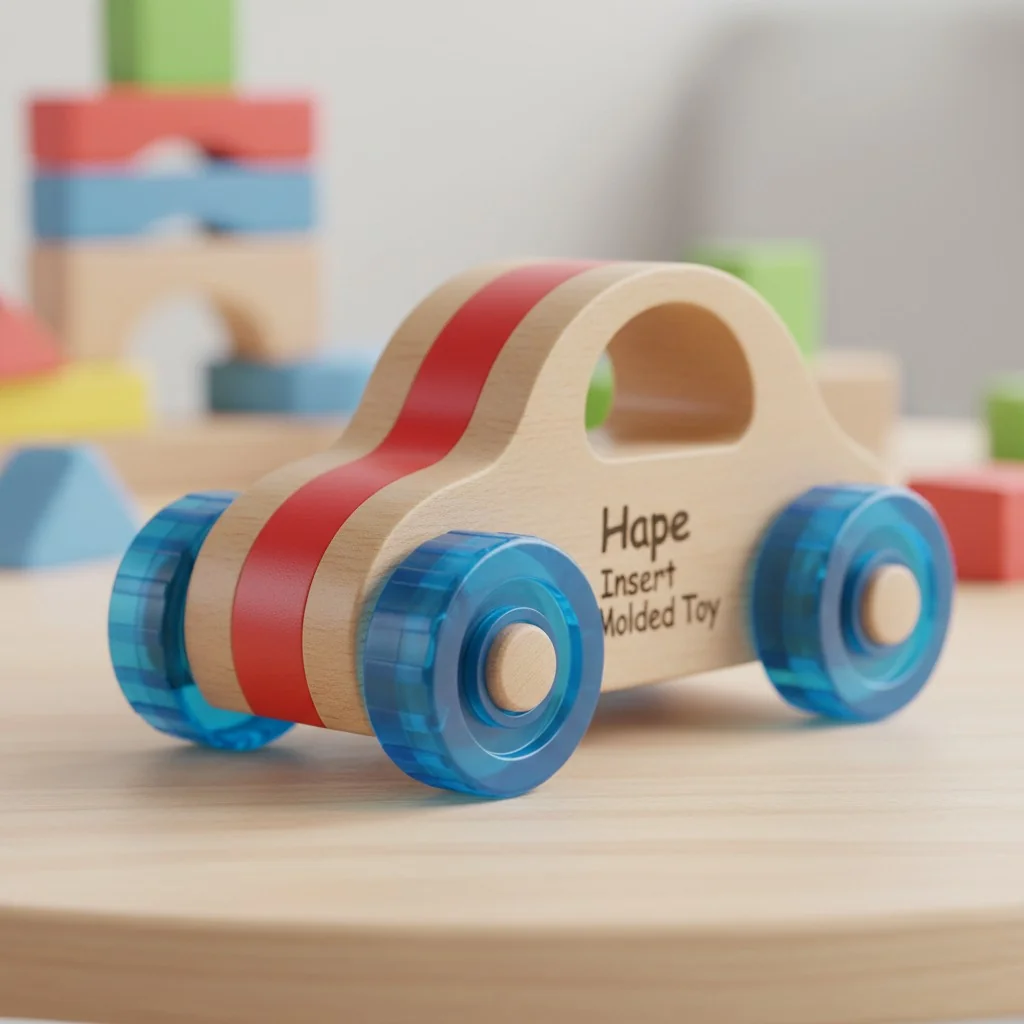
Hape destaca motllura d'inserció[^4], on s'injecta plàstic directament al voltant d'un component de fusta prèviament col·locat dins del motlle. Això requereix un motlle dissenyat per subjectar l'insert de fusta de manera segura i un procés que tingui en compte les diferents taxes d'expansió tèrmica de la fusta i el plàstic.
Aprofundeix en el paràgraf:
Em sembla fascinant el treball d'Hape perquè l'emmotllament d'inserció amb fusta és molt complicat. A diferència d'un insert metàl·lic, la fusta és un material natural. Pot tenir variacions de mida, pot absorbir la humitat de l'aire i no suporta bé les altes temperatures. Quan dissenyem un motlle per a això, hem de crear característiques que subjectin la peça de fusta al lloc exacte. Això sovint es fa amb agulles o pinces fetes a mida dins del motlle. El repte més gran que em vaig enfrontar en un projecte similar va ser gestionar la taxa de contracció del plàstic. El plàstic es redueix a mesura que es refreda, però la fusta no. Vam haver de dissenyar el motlle per permetre que el plàstic s'encongés al voltant la fusta, creant una adherència mecànica estreta sense aixafar ni trencar la fusta. Hape ha perfeccionat clarament aquest procés, la qual cosa em diu que tenen un control excel·lent sobre el condicionament de la fusta i els seus paràmetres de modelat.
El repte de l'emmotllament d'inserció amb fusta
L'èxit depèn de controlar les variables d'un material natural dins d'un procés d'alta precisió.
| Consideració de disseny | Importància | Per què importa |
|---|---|---|
| Pretractament de la fusta | Crític | La fusta s'ha d'assecar fins a un contingut d'humitat específic per evitar que s'inflor/encongi. |
| Inserir Holding | Crític | El motlle ha de subjectar la part de fusta de manera segura contra la pressió d'injecció. |
| Ubicació de la porta | Alt | La porta s'ha de col·locar on el plàstic flueix al voltant de la inserció de manera uniforme. |
| Temperatura d'emmotllament | Alt | Ha de ser prou baix per no cremar la fusta però prou alt per a un bon flux. |
La tolerància ho és tot
L'ajust entre les peces de fusta i de plàstic ho és tot. El motlle s'ha de dissenyar tenint en compte les toleràncies exactes dels components de fusta. Això sovint significa que les peces de fusta estan mecanitzades per CNC per garantir la consistència abans que arribin fins i tot a la màquina d'emmotllament.
Genera reclamacions
L'emmotllament d'inserció només es pot fer amb components metàl·lics.Fals
L'emmotllament d'inserts es pot realitzar amb una varietat de materials, inclosos altres plàstics, ceràmiques i fins i tot materials naturals com la fusta, sempre que puguin suportar la temperatura i la pressió del procés d'emmotllament.
La fusta no s'expandeix ni es contrau amb els canvis de temperatura.Fals
Tot i que la seva expansió tèrmica és baixa en comparació amb el plàstic, la fusta és higroscòpica, és a dir, s'expandeix i es contrau significativament amb els canvis d'humitat, que s'han de controlar per a un modelat precís.
INICI DE BUCLE
Per què el modelat amb suro és una opció sostenible per a Korko?
Molts dissenyadors volen utilitzar materials sostenibles[^5], però sovint vénen amb nous problemes de fabricació i costos elevats. Els blocs de construcció de Korko mostren que és possible modelar amb materials no convencionals i ecològics com el suro.
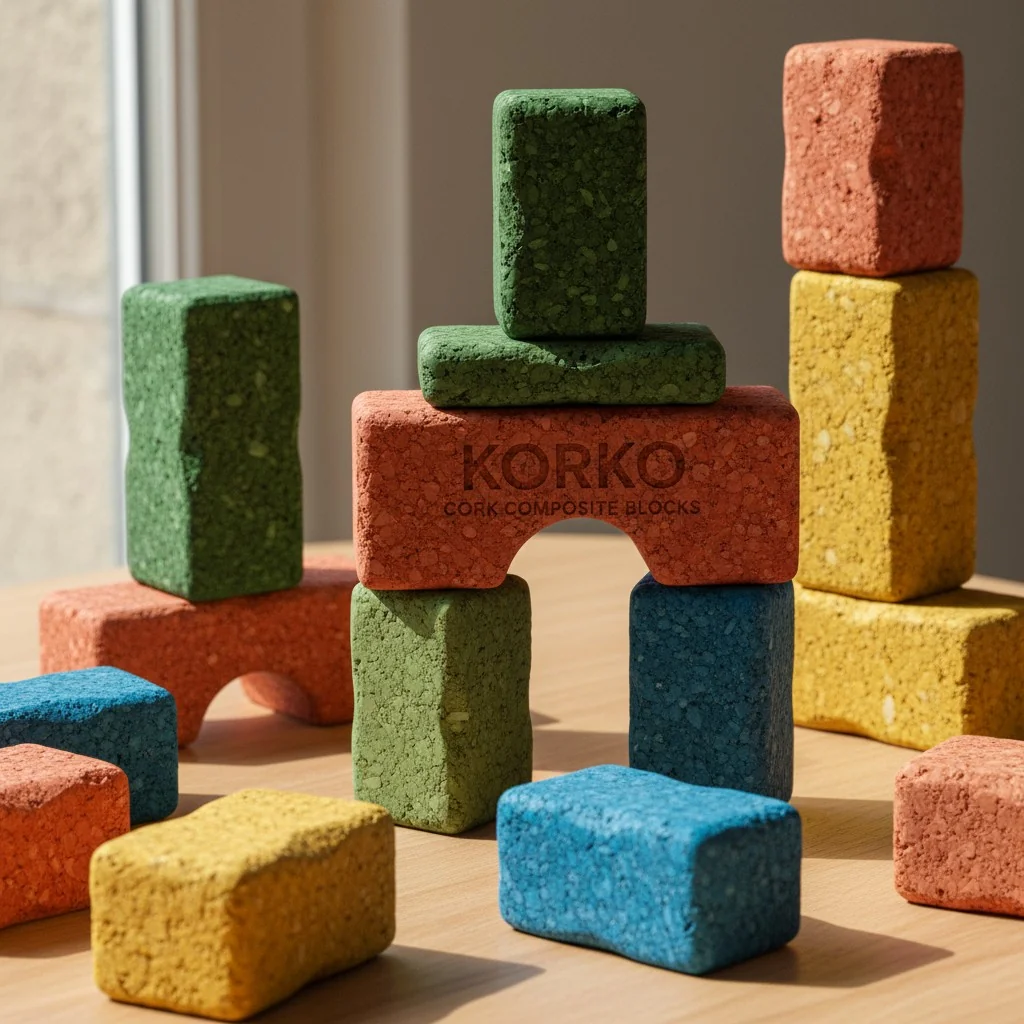
Korko utilitza un material compost fet de grànuls de suro barrejat amb un aglutinant de polímer segur i reciclable. El procés d'emmotllament és similar al modelat per injecció estàndard, però s'adapta al compost, sovint requereix temperatures i pressions més baixes per protegir la integritat del suro.
Aprofundeix en el paràgraf:
Treballar amb materials compostos és un joc de pilota completament diferent. Una vegada vaig treballar en un projecte amb un compost fusta-plàstic (WPC) i les lliçons apreses s'apliquen directament al que està fent Korko. El principal repte és mantenir el farciment —en aquest cas, els grànuls de suro— distribuït de manera uniforme. Si el material no es barreja correctament o el procés d'injecció és massa agressiu, les partícules es poden agrupar, creant punts febles a la part final. El disseny del motlle[^6] ha de tenir corredors molt suaus i fluids i una porta gran per evitar-ho. A més, el suro és un aïllant. Això significa que el sistema de refrigeració del motlle ha de ser molt eficient per aconseguir un temps de cicle raonable. És probable que Korko hagi invertit molt en ciència dels materials per trobar l'aglutinant perfecte i en enginyeria de processos per marcar la configuració exacta de la màquina per al seu material únic.
Adaptació de motlles per a compostos de suro
Els motlles estàndard necessiten modificacions per manipular compostos. L'acer pot necessitar recobriments especials per manejar la naturalesa abrasiva d'alguns farcits, i els camins de flux s'han d'optimitzar.
| Propietat material | Plàstic ABS estàndard | Composite de suro Korko |
|---|---|---|
| Densitat | Més alt | Baix (més lleuger) |
| Impacte ambiental | A base de combustibles fòssils | Renovable, Sostenible |
| Temperatura del motlle | ~180-230 °C | ~160-190 °C (inferior) |
| Textura | Llis o Aplicat | Amb textura natural, càlid |
Equilibri entre sostenibilitat i durabilitat
The genius of Korko is finding the right balance. They use enough polymer binder to ensure the blocks are durable and can be molded effectively, but enough cork to provide the sustainable, lightweight, and unique tactile properties that define their brand. This ratio is their secret sauce.
Genera reclamacions
Cork is a type of wood harvested by cutting down the cork oak tree.Fals
Cork is harvested from the bark of the cork oak tree, which is not cut down. The bark regenerates, making it a highly sustainable and renewable resource.
Composite materials often require a specially designed screw and barrel on the injection molding machine.És cert
Els farcits com el suro, la fusta o la fibra de vidre poden ser abrasius o requereixen una barreja diferent. Les màquines solen estar equipades amb cargols i barrils endurits i resistents al desgast per manejar aquests materials amb eficàcia.
INICI DE BUCLE
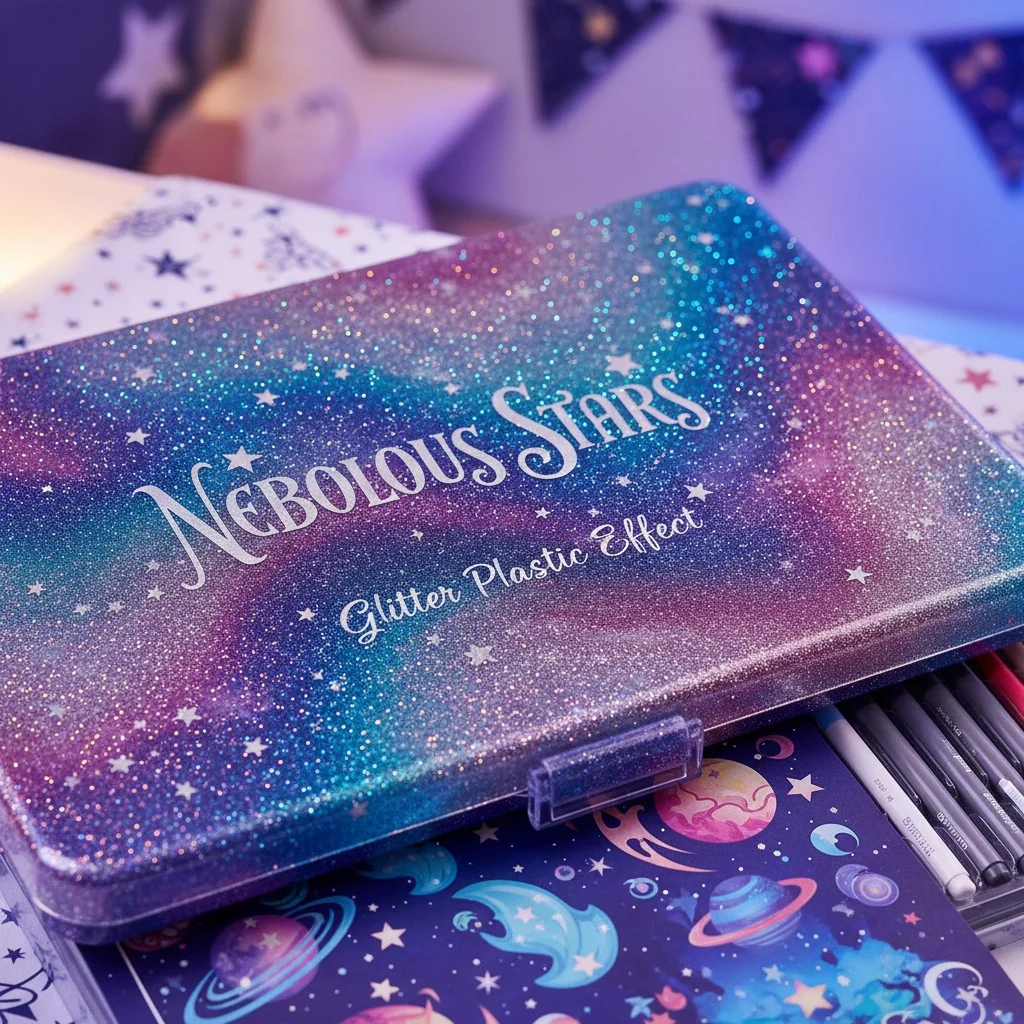
Com aconsegueixen les estrelles nebuloses els seus efectes de brillantor i remolí característics?
Crear un efecte de remolí o brillantor consistent en una peça de plàstic és increïblement difícil. Una part pot semblar perfecta i la següent pot ser un desastre. Això condueix a altes taxes de ferralla. Nebulous Stars ha dominat aquesta forma artística d'emmotllament.
Nebulous Stars utilitza motllura multishot[^7] o tècniques sofisticades d'un sol tir amb additius de materials especials. Per crear remolins, s'injecten dos o més colors simultàniament. Per a la brillantor, els flocs de purpurina o perles es barregen prèviament al plàstic, cosa que requereix un control precís de la velocitat i la temperatura d'injecció.
Aprofundeix en el paràgraf:
I've had clients ask for that "galaxy" or "swirl" effect, and it's one of the toughest things to get right. It's as much an art as a science. The effect is highly dependent on the melt flow path within the mold. The way the different colored plastics flow and mix as they fill the cavity determines the final pattern. To control this, we often use a special nozzle on the injection machine that can introduce multiple colors. For the glitter effect, the challenge is different. The size of the glitter flakes can affect flow, and the injection speed can't be so high that it breaks the flakes or causes them to align in an ugly way. The gate location is also critical. A gate in the wrong spot will create a visible, messy "splash" of glitter. Nebulous Stars' consistency tells me they use advanced flow simulation and have a very rigorous process control system on their factory floor.
L'art de l'emmotllament multishot
This technique allows for incredible creativity directly in the mold, saving assembly time and creating unique looks.
| Efecte | Technique | Key Molding Consideration |
|---|---|---|
| Color Swirl | Co-Injection | Control over flow front velocity and temperature of each material. |
| Glitter/Sparkle | Additive in Masterbatch | Gentle injection speed, large gates to prevent flake damage. |
| Pearlescent | Additive in Masterbatch | Flow path must avoid "weld lines" where flakes align poorly. |
Control dels additius d'efectes especials
The percentage of the additive is tiny, but its impact is huge. A 1% change in the amount of glitter masterbatch can be the difference between a premium look and a cheap one. This requires extremely precise dosing equipment on the molding machine.
Genera reclamacions
Weld lines are invisible in plastic parts with glitter additives.Fals
Weld lines, where two plastic flow fronts meet, are often more visible with special effect additives like glitter or metallic flakes, as the flakes align poorly along the line, disrupting the visual effect.
Any type of glitter can be mixed with plastic for injection molding.Fals
Only special, high-temperature resistant glitter can be used. Standard craft glitter would melt and burn at the high temperatures of an injection molding machine, ruining the part and potentially damaging the equipment.
INICI DE BUCLE
Què fa que les joguines multifunció de Skip Hop siguin un repte d'emmotllament?
A toy that does five different things sounds great for parents, but for a manufacturer, it can mean five times the parts, molds, and assembly costs. Skip Hop's clever designs show how to build in functionality efficiently.
Skip Hop overcomes this challenge with excellent Design for Manufacturing (DFM). They design complex, single-piece components that serve multiple functions, which reduces the total part count. Their molds are highly advanced, often using multiple slides, lifters, and other actions to create these complex shapes.

Aprofundeix en el paràgraf:
Skip Hop is a perfect example of smart DFM. I once had a client bring me a design for a small electronic housing that was made of 8 different parts that needed to be screwed and snapped together. After a DFM review, we redesigned it into a single, complex part. The mold was much more expensive because it needed several slides and lifters to create the undercuts and snap-fits, but the client saved a fortune on assembly labor and improved the product's strength. This is the Skip Hop philosophy. Their designers understand molding. They design parts that might look impossible to make at first glance, but they are carefully planned to be moldable with the right tooling. Using lifters to form an internal snap-fit or a slide to create a side hole allows them to consolidate what would have been multiple parts into one.
Ús de corredisses i elevadors per a peces complexes
These are mechanisms built into the mold to create features that are not in the main line of draw. They add complexity and cost to the mold but can dramatically simplify the product.
| DFM Principle | Benefit | Example in a Skip Hop Toy |
|---|---|---|
| Part Consolidation | Reduces assembly, cost, and failure points. | A single base part with integrated toy tracks and legs. |
| Uniform Wall Thickness | Prevents sink marks and warping. | All sections of the part are designed to be ~2-3mm thick. |
| Draft Angles | Allows the part to be ejected easily. | All vertical walls are slightly angled (1-2 degrees). |
| Ribs/Gussets | Adds strength without adding thickness. | Thin ribs support large, flat surfaces on the underside. |
Disseny per a la fabricació en acció
La col·laboració entre el dissenyador de producte i el dissenyador de motlles és clau. En una empresa com Skip Hop, estic segur que els dissenyadors no només estan llançant un disseny a la paret; treballen amb enginyers des del primer dia per garantir que totes les funcions siguin funcionals i fabricables.
Genera reclamacions
Un elevador de motlles és un component utilitzat per aixecar la peça acabada de la màquina.Fals
Un elevador és un mecanisme dins del motlle que es mou en un angle durant l'expulsió per formar i alliberar una funció de socavació a l'interior d'una peça. Forma part del motlle, no un robot extern.
Afegir un angle d'esborrany a una peça pot reduir el temps del cicle d'emmotllament.És cert
A proper draft angle allows the part to release from the mold more easily, reducing the stress on the part and the ejector system. This can allow for a faster, smoother ejection, thus shortening the overall cycle time.
LOOP END
Conclusió
These top toy brands prove that great product design is inseparable from great mold design. They master materials, processes, and smart engineering to create safe, durable, and amazing products.
Referències
[^1]: Exploring overmolding techniques reveals how safety and functionality are integrated in toy design.
[^2]: Mold texturing enhances the realism of toys, making them more appealing to children and parents.
[^3]: Understanding material flow is essential for achieving high-quality molded parts in toy manufacturing.
[^4]: Insert molding is a key technique for combining materials, crucial for creating durable toys.
[^5]: Learning about sustainable materials can inspire eco-friendly practices in toy production.
[^6]: Effective mold design is critical for producing safe and functional toys, making it a vital area of study.
[^7]: Multi-shot molding allows for creative designs that can save on assembly time and costs.

